


A GMT autóipari fröccsöntő szerszámozás legfontosabb műszaki pontjai
Sep 09, 2026
A hőre lágyuló, GMT üvegszálas szőnyeggel megerősített kompozitokat, amelyek kiemelkedő előnye a könnyű súly, az ütésállóság és az újrahasznosíthatóság, széles körben alkalmazzák az új energiahordozó járművek nagy szerkezeti elemeiben, például akkumulátorpajzsokban, alvázvédőkben és elülső{1}}modulokban. A hagyományos hőre keményedő SMC préselési eljárástól eltérően a GMT fröccsöntés a lemezanyag külső előmelegítését és a formázáshoz a formahűtést magában foglaló folyamatot alkalmazza, ami különleges követelményeket támaszt a szerszámok merevségére, a hőmérséklet-szabályozó rendszerekre, a nyírószerkezetekre és az automatizálási kompatibilitásra vonatkozóan. Ez a cikk a nagy autóipari GMT alkatrészekre összpontosít, és bemutatja a hőre lágyuló öntőszerszámok szerkezeti kialakítását, a hőmérséklet-szabályozás kulcsfontosságú pontjait, a gyakori problémákat és a megfelelő folyamatoptimalizálási megoldásokat.
I. A munkadarab teljes szerkezete (nagy autóalkatrészek)
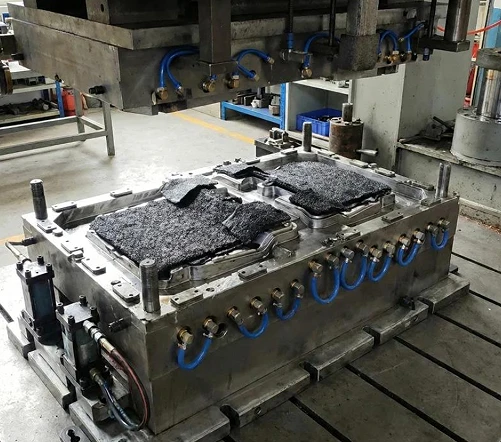
1. Zsaluzat kerettest
Anyaga: P20 / 718H edzett acél HRC30 - 36 keménységgel. Megvastagított keret és háterősítő bordák, amelyek ellenállnak az 10 - 20 MPa nagy nyomásnak, és megakadályozzák a nagy-méretű formák nyomás miatti deformálódását.
A formaüreg felületét Ra{0}} μm-rel polírozzuk; A huzatszög 3 fok - 5 fok, hogy elkerülje a felületi karcolásokat a nagy részek szétszerelése során; precíziós vezetőcsapok és vezetőhüvelyek + pozicionáló csapok a zárórés szabályozására és a vaku elnyomására.
Nyíró él: Nyújtható függőleges nyíró élszerkezet, közvetlen nyírás a formán belül, csökkenti a későbbi vágási folyamatot és szabályozza a vaku vastagságát.
· Kidobó rendszer: Több-pontos szinkron kilökődés, amely megakadályozza a vetemedést a nagy-méretű alkatrészek kilökése során; vákuumos kipufogóval integrálható a felület minőségének javítása érdekében.
2. Hőmenedzsment rendszer [A GMT szerszámozás magja]
A fő különbség a GMT és az SMC között: az SMC formákat folyamatosan melegítik; A GMT munkakészülékek főként hűtésre szolgálnak.
1. Partíciózott nagy-áramlású mély-lyukú hűtővíz-kör (a nagy alkatrészekhez nélkülözhetetlen)
Az egy méternél nagyobb darabok esetében a különböző falvastagságok és bordahelyzetek hűtési sebességbeli különbségei könnyen maradékfeszültséget és vetemedési deformációt okozhatnak; particionált független hőmérséklet-szabályozással a kulcsterületek konform hűtést végezhetnek, kiegyensúlyozott hőelvezetést és méretstabilitást biztosítva.
1. Helyi kiegészítő fűtés: Elektromos fűtőcsövek konfigurálhatók a beágyazott alkatrészek beépítési területén és a vastag bordákon, hogy elkerüljék az idő előtti lehűlést és az anyaghiányt.
Forma munkahőmérséklet: 60 - 90 fok ; Előmelegítés a lemezanyag kemencén kívül: 170 - 190 fok, szigorúan tilos a 230 fokot meghaladó hőmérsékletet elérni a PP mátrix lebomlásának megakadályozása érdekében.
3. Automatizált adaptációs interfész
· Fenntartott anyagmozgatási interfész a mechanikus kézi és lappozícionáló határblokkokhoz;
· Integrált olajkör és levegőkör; kompatibilis a hidraulikus prés tonnával: 1600 - 4000t nagy hidraulikus prés.
II. A tipikus autóipari GMT-alkatrészek és szerszámok legfontosabb jellemzői
|
GMT alkatrészek |
A munkaruha tervezésének kulcspontjai |
|
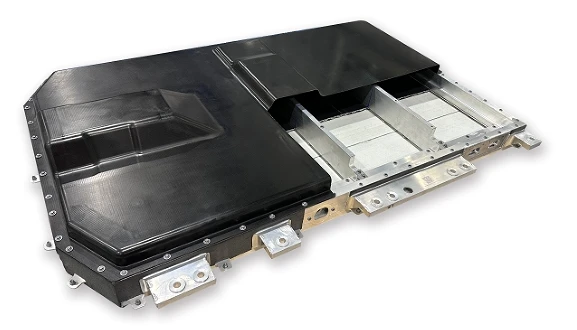
Akkumulátorcsomag védőburkolat |
Nagy-felületű síklemez + sűrű erősítő bordák; zónahűtés; nagy merevségű formakeret; több kiemelkedés a telepítéshez; in-formavágás |
|
Autó karosszéria védőlemez |
Magas képarány, vékony fal; a vetemedés szabályozása; vákuum kipufogó; alacsony karima |
|
Elülső-modul keret |
Több beágyazott alkatrész; komplex homorúságok és konvexitások; az anyagáramlás szabályozása, a szálak védelme a túlzott nyírástól |
|
ütközésgátló -fényszóró |
Vastag{0}}szelvényű szerkezeti elemek; Megfelelő nyomástartás; Kiegyensúlyozott hűtés az ütési teljesítmény érdekében |
III. Főbb különbségek a GMT Tooling és az SMC Tooling között
|
projekt |
Hőre lágyuló GMT szerszámok |
Hőre keményedő SMC szerszámok |
|
Formázási elv |
A lemezanyagot a kemencén kívül előmelegítik, a forma lehűl és megszilárdul (fizikai fázisváltozás) |
Az öntőformát folyamatosan melegítjük, a gyanta pedig kémiai térhálósodáson és térhálósodáson -megy. |
|
hőmérséklet-szabályozó rendszer |
Főleg zónahűtéssel |
Folyamatos fűtés (olajos/elektromos fűtés) |
|
formázási ciklus |
45-90 s |
3-6 perc |
|
anyag újrahasznosítása |
Az alkatrészek összetörhetők és újra felhasználhatók. |
újrahasznosíthatatlan |
|
Kudarc kockázata |
Hideg és meleg ciklus fáradtsága, vízi utak elzáródása, pengeélek kopása |
Magas{0}}hőmérsékletű oxidációs korrózió |
IV. A nagy-léptékű GMT-eszközök és tervezési elkerülési intézkedések gyakori hibái
Alkatrész vetemedése, méreteltérés:A kiváltó ok az egyenetlen hűtés; megoldások: osztott hűtés, formázott vízcsatornák, falvastagság-különbség optimalizálása, ésszerű zsugorodási ráhagyás.
Rostáramlási zavar és elégtelen helyi szilárdság:A nyersanyag elhelyezés korlátozása; A forma zárási sebességének szegmentált szabályozása, hogy megakadályozza a szálak súlyos kimosását és elmozdulását.
Túlzott repülő él:Növelje a formakeret merevségét; javítja a vezetőoszlopok pozicionálási pontosságát; optimalizálja a nyírókések hézagát
.Az éles él gyorsan kopik:A vágóél helyi edzéssel történő edzése.
Bontási deformáció:Végezzen többszöri szinkron extrudálást, és állítsa be a megfelelő húzási szöget a formához.
V. Teljes GMT fröccsöntési folyamat
GMT lemezanyag vágása → Előmelegítés légkemencében 170 - 190 fokon → Automatikus kézi gyors adagolás az anyagot a munkadarab üregébe → A hidraulikus prés gyors zárása → Nagy-nyomás tartása (10 - 20 MPa) → Hűtés és formázás a formán belül → Belső nyírás és vágás → Alkatrész bemenete → Szinkron áthelyezése a következőbe.


