


Az SMC teherautó terelőformájának fejlesztése és folyamata
Oct 05, 2026
Az energia{0}}átmeneti trend és az üzemanyag-{1}}gazdasági szabályozás egyaránt vezérli,SMC teherautó terelőlapalapvető megoldássá váltak a haszongépjárművek számára a jármű-szintű könnyűsúly elérése, az energiafogyasztás csökkentése, valamint a hatótávolság és az üzemanyag-takarékos{1}}teljesítmény javítása érdekében. Ezen előnyök megvalósításának kulcsa a nagy-méretben rejlikSMC présformák.A formatervezés minősége közvetlenül meghatározza az alakítási hozamot, a gyártási ciklus idejét, az anyagfelhasználási arányt és a kész alkatrészek összeállításának pontosságát.
I. Piacvezetők
Mivel a hazai nehéz tehergépjárművekre vonatkozó kibocsátási előírások folyamatosan szigorodnak, és a logisztikai iparág egyre magasabb követelményeket támaszt a járművek energiatakarékos-szabályozásával szemben, az aerodinamikai optimalizálás az OEM-termékek iterációjának alapvető prioritásává vált. A teherautó-burkolatok a fülke tetejére és mindkét oldalára vannak felszerelve. A légáramlás irányításával hatékonyan csökkentik a szélellenállást nagy-sebességű vezetési körülmények között, és 3%-5% üzemanyag-megtakarítást biztosítanak. Az új, burkolattal felszerelt, nagy teherbírású-energia tehergépjárművek esetében a hatótávolság jelentősen megnövelhető.
Lemezformázó keverék (SMC)nagy szilárdsággal, időjárás- és korrózióállósággal, komplex ívelt felületek integrált alakíthatóságával és könnyű tulajdonságokkal rendelkezik. Fokozatosan a fő anyagi lehetőséggé vált, és megnövekedett keresletet váltott ki az upstream SMC présformák iránt.
A hazai haszongépjármű-ipar{0}}a több járműmodell testreszabása és gyors iterációja felé mozdul el. A különböző traktorokhoz és teherszállító teherautókhoz tartozó burkolatok ívelt-felületi geometriája nagymértékben eltérő. Az eredeti gyártóknak stabil tömeggyártásra alkalmas formákat, valamint több változat gyors módosítását is igénylik. Ez magasabb követelményeket támaszt a szerszámbeszállítókkal szemben az egyidejű fejlesztési szakértelem és a gyors penész{5}}felülvizsgálati reakciók tekintetében. Eközben a haszongépjárművekre vonatkozó növekvő exportmegrendelések azt jelentik, hogy a tengerentúli vásárlók szigorú szabványokat követelnek az alkatrészek mérettűrésére, az -A osztályú külső felületekre és az öregedésállóságra vonatkozóan, ami tovább emeli az SMC burkolati formák műszaki színvonalát.
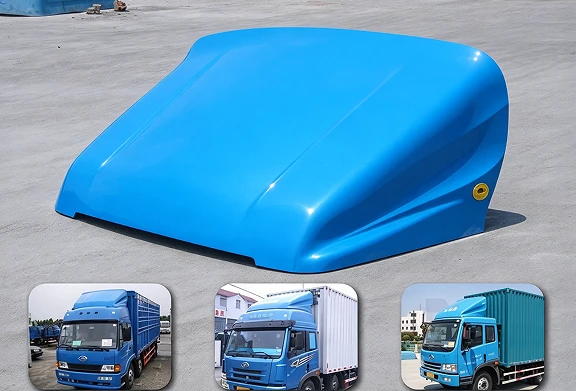
II. A formákkal kapcsolatos alapvető műszaki kihívások
Az SMC teherautó terelőlapok nagy méretű, nagy görbületű vékonyfalú SMC alkatrészek széles körvonalakkal és összetett, változatos ívelt átmenetekkel. Formafejlődésük lényegesen eltér a hagyományos SMC alkatrészekétől. A főbb technikai kihívásokat az alábbiakban foglaljuk össze. Megcélozva ezeket az iparági fájdalompontokat,JMJT MOLD KÍNA speciális műszaki kutatást végzett az egyes nehézségek tételenkénti megoldására.
1. Futó és töltésvezérlés
A burkolatok hullámosan ívelt felülettel rendelkeznek, egyenetlenül elosztott helyi erősítő bordákkal és rögzítő kiemelkedésekkel. Tekintettel az SMC anyagok korlátozott folyási képességére, a kapu helytelen elrendezése könnyen vezethet rövid lövésekhez, szálak agglomerációjához és helyi hegesztési vezetékhibákhoz. A tervezés fázisában,JMJT formaCAE-anyag{0}}áramlási szimulációt használ a nyersanyag elhelyezési pozíciójának, a túlfolyó hornyok és az áramlási{1}}fojtócsatorna-struktúrák optimalizálásához. Ez biztosítja az áramlási front szinkron előrehaladását a tömörítés során, az üregek teljes kitöltését és csökkenti az alkatrészek selejtezési arányát.
2. Szellőzőrendszer tervezése
A zárt{0}}formapréselés során beszorult levegő az elsődleges oka a hólyagok, lyukak és felületi foltok kialakulásának a késztermékeken. A légcsapdák általában a nagy görbületű burkolatok sarkainál és mély bordaszakaszainál fordulnak elő.JMJT formapontosan elrendezi a mikro{0}}szellőzőhornyokat és szellőzőcsapokat. A prémium megoldásokhoz a vákuumszellőztető rendszereket integrálták, hogy gyorsan elszívják a levegőt az üregben. Ez garantálja az -A osztályú külső felület minőségét, és csökkenti az utólagos-csiszolási műveleteket.
3.Teljes-területen egységes hőmérséklet-szabályozás
Az SMC tömörítési{0}}formázási folyamat ablaka 140 foktól 160 fokig terjed. Az öntőformák nagy felülete miatt nagy valószínűséggel hőmérséklet-különbségek alakulnak ki a forma felületén. A túlzott helyi hőmérséklet túl -keményedett rideg gyantát okoz; az elégtelen hőmérséklet tökéletlen kikeményedéshez és az alkatrészek-nem szabványos mechanikai teljesítményéhez vezet.JMJT forma zónás belső olaj{0}}áramkör kialakítást alkalmaz a penész-felület hőmérsékletének homogenizálása és a hőmérsékleti eltérés korlátozása érdekében. Biztosítja a konzisztens kikeményedést a teljes öntőformában, csökkenti a vetemedés kockázatát, és a mérethibát az OEM-meghatározott ±0,5 mm-es tűréshatáron belül tartja.
4. Kopásállóság és felületkezelés
A terelőformák üregei általában forró{0}}munkaszerszám-acélt alkalmaznak, amelyet vákuumhűtéssel kezelnek, hogy elérjék a HRC50 feletti keménységet. Tükörpolírozással és felületbevonattal kombinálva az acél ellenáll az üvegszálak eróziós kopásának. Megtartja az -A osztályú tükörfelületeket a hosszú-tömeggyártás során, meghosszabbítja a penész élettartamát, és csökkenti a gyakori polírozásból származó költségeket.
5. Kiszerelés és vázlat{1}}szögű tervezés
A burkolatok több ívelt alávágást és megerősítő{0}}bordát tartalmaznak. A nem megfelelő huzat-szögű kialakítás megkarcolja az alkatrészek felületét, vagy szétszereléskor repedést okoz.JMJT forma differenciált huzatszögeket alkalmaz a fő ívelt felületekre és a mély{0}}bordazónákra. A kidobó-rendszer elrendezése több-pontos kiegyensúlyozott kilökésre van optimalizálva, hogy elkerülje a nagy-méretű alkatrészek torzulását a szétszerelés során.

III. Mély integráció a forma és a gyártósor között
A nagy teljesítményű-SMC teherautó terelőforma nem csupán a statikus forma-felület megmunkálási pontosságán múlik. Teljes mértékben meg kell felelnie a valós-üzemi feltételeknek a későbbi SMC-sűrítési-öntési gyártósorokon a szerszámozás és a helyszíni gyártás közötti zökkenőmentes kompatibilitás érdekében.
A projekt korai fejlesztési szakaszában{0}},a műszaki csapat alaposan összegyűjti az ügyfelek meglévő berendezéseinek paramétereit, beleértve az olyan kulcsfontosságú mutatókat, mint a hidraulikus préselés névleges űrtartalma, a tényleges nyomólapméret, a szerszám-nyitási-zárólökete és a nyomólap párhuzamossága. Ezen adatok alapján elkészült a célzott tervezés az öntőforma általános szerkezetére, az üregek elrendezésére és a szorító-erőelosztásra vonatkozóan, alkalmazkodva a szabványos folyamatparaméterekhez: 310 MPa kompressziós nyomás és 24 -perces kikeményedési ciklus. Az automatizált gyártás követelményeit is teljes mértékben figyelembe veszik. Professzionális optimalizálások valósulnak meg a formamagasság, a kilökési mechanizmusok és az alkatrész--eltávolítási hézag tekintetében, hogy támogassák az intelligens műveleteket, például az automatikus üres betöltést és a robot{10}}alkatrészfelszedést{12}}. Az alkatrészenkénti ciklusidő hatékonyan lerövidül, hogy kielégítse a haszongépjármű-alkatrészek nagy-folyamatos{14}}gyártási igényeit.
Több körös iteratív üzembe helyezés szükségesa formázási-próbafázisban.A túlfolyó hornyok túlfolyó térfogatának precíz beállításával, a szellőzőnyílások helyzetének és az üreg szellőző{0}}horony specifikációinak optimalizálásával, valamint az SMC zsugorodási arányának az anyagtulajdonságoknak megfelelő kompenzálásával a nagy -méretű alkatrészekben - gyakori tipikus formázási hibák, mint például a vetemedés, a felületi lyukak, a hólyagok, a lokálisan rövidített hegesztési vonalak, a következők. A prototípus minták gyártása után az ellenőrzés nem fejeződik be egyszerű megjelenéssel és méretvizsgálattal. Az ügyféllel további közös hitelesítésre kerül sor, amely kiterjed az alkatrészek merevségének ellenőrzésére, a kültéri időjárási teljesítményre, a festék-film tapadására és a bevonat kompatibilitására. Az összetevők átfogó teljesítménye teljes mértékben hitelesített. Az öntőforma-átadáskor közvetlen kapcsolat valósul meg az ügyfelek gyártósoraival a stabil tömeg{8}}termelés érdekében. Ez jelentősen lerövidíti a K+F iterációs ciklusait az OEM új{10}}járműalkatrészeinél, és felgyorsítja az új{11}}termékek bevezetését.
hasznot húzvaintegrált tömörítési{0}}formázási képesség, a teherautó terelőlapja egyetlen lépésben több funkcionális elemet is kialakíthat: légterelő szerkezeteket, rögzítési kiemelkedéseket, erősítő bordákat, pozicionáló réseket és még sok mást. Ez felváltja a hagyományos több-komponensű csavaros-/ragasztott szerelvényeket. Az ilyen formázási technológia csökkenti a teljes alkatrészszámot, és kiküszöböli a többszörös további eljárásokat, beleértve a hegesztést, ragasztást és összeszerelést. Az összeszerelés{5}}munkaórái és a munkaerőköltségek jelentősen csökkennek, valamint az összeszerelési tűrések miatti minőségi kockázatok. Az alkatrészgyártók az általános gyártási költségek tartós csökkentését érik el, ami a monolitikus SMC-sűrítési-öntési megoldás legszembetűnőbb versenyelőnye a szegmentált összeszerelési folyamatokkal szemben.
SMC teherautó terelőformakritikus kapcsolatként szolgál a kompozit{0}}anyagtechnológia és az általános kereskedelmi-járművek teljesítménye között. A haszongépjárművek energiamegtakarításának és elektromosságánakSMC külső részolyan megoldásokat kell szállítani, amelyek támogatják a kínai haszongépjármű-ipar magas színvonalú fejlődését.


