


Fröccsöntő megoldások autóalkatrészekhez
Aug 05, 2026
Megoldások a fröccsöntött autóalkatrészek felületi horpadásaira (süllyedésnyomok/benyomódások)
Az autóipari fröccsöntött{0}}alkatrészekre szigorú követelmények vonatkoznak a felületminőségre és a méretstabilitásra, különösen a külső és belső A-felületi alkatrészekre vonatkozóan. A gyártás során gyakran előfordulnak felületi süllyedésnyomok (zsugorodási hibák), amelyek jellemzően olyan területekre koncentrálódnak, mint a bordák, csavarkiemelkedések és helyileg megvastagodott kiemelkedések. Ezek a hibák nemcsak a vizuális megjelenést befolyásolják, hanem súlyos esetekben rossz összeszerelési illeszkedést, túlzott festési hibákat, és végső soron a termék elutasítását eredményezhetik. A süllyedésnyomok kiváltó oka a vastag és vékony régiók közötti egyenetlen zsugorodásban rejlik az olvadék hűtési fázisában, ahol a vastagabb szakaszokon a folyamatos összehúzódás húzza a felületi réteget, mélyedéseket hozva létre. A hibához hozzájáruló tényezők közé tartozik a terméktervezés, a szerszám felépítése, a fröccsöntési folyamat és a nyersanyagok. A fejlesztésnek szisztematikus megközelítést kell követnie,{7}}először a folyamat paramétereinek beállítása, majd a forma módosítása, végül a termék szerkezetének optimalizálása, a könnyebb megoldásoktól a nehezebb megoldások felé haladva. Az alábbiakban a korrekciós intézkedések átfogó áttekintése található.
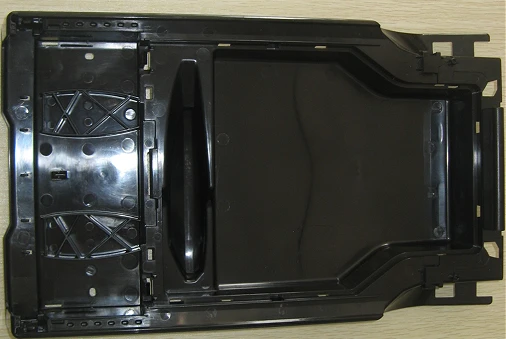
ABS+PC műanyag tárolódoboz
I. A fröccsöntési folyamat beállítása
1. Nyomás és nyomáskarbantartás
Növelje a tartási nyomást:A tartási nyomás szakaszában az üregbe folyamatosan anyagot adnak a zsugorodás ellensúlyozására. Az autóalkatrészek esetében ajánlatos elsősorban a tartási nyomásra hagyatkozni, nem pedig kizárólag a befecskendezési nyomásra.
Hosszabbítsa meg a nyomástartási időt: Nem hatékony addig nyomást gyakorolni, amíg a kapu lefagy és teljesen le nem záródik.
Szegmentált nyomástartás:Első-fokozatú nagy-nyomású töltés, második-fokozat alacsony-nyomás a túlzott igénybevétel elkerülése érdekében (a fehér foltok és a külső részeken a vetemedés elkerülése érdekében).
Tévhit: Egyszerűen növelje a befecskendezési nyomást. Miután a fröccsöntési folyamat során feltöltötték a formaüreget, a nyomást nehéz átvinni a vastag -falú területekre, és a javulás korlátozott.
2. hőmérséklet szabályozás
Csökkentse megfelelően az anyag hőmérsékletét: Az olvadék hőmérséklete ne legyen túl magas, mert növeli a zsugorodási sebességet; nem lehet túl alacsony, hogy elkerülje a rossz hegesztést és a rövid lövéseket.
szerszám hőmérséklete
✅ Megjelenési rész: csak elég növelni a forma hőmérsékletét, az olvadékfelület lehűlése lassabb lesz, ami jót tesz a nyomásátvitelnek és csökkenti a ráncokat
⚠️ Ha a formahőmérséklet túl magas, az meghosszabbítja a hűlési időt és növeli a teljes zsugorodást. Meg kell találni az egyensúlyi pontot.
Csökkentse a fúvóka és a melegcsatornás rendszer hőmérsékletét,Csökkentse a feldolgozás utáni zsugorodást-, amelyet az olvadék folyamatos hőtágulása okoz.
3. Sebesség és pozícióváltás
- A töltési folyamat során csökkentse a befecskendezési sebességet a későbbi szakaszban, hogy megelőzze a vastag rész idő előtti fagyását, és megakadályozza a nyomás alatti olvadék bejutását;
- Rövidítse le a V/P kapcsolási pozíciót, és a lehető leghamarabb kapcsoljon túlnyomásos állapotba. Váltás előtt ne várja meg, amíg a töltés teljesen befejeződik.
4. hűtési idő
Megfelelően hosszabbítsa meg a hűtési időt, hogy az alkatrész teljesen megszilárduljon, mielőtt eltávolítaná; túl korai eltávolítás esetén a műanyag rész magas hőmérsékletű és puha lesz, ami hajlamossá teszi a későbbi zsugorodásra és lenyomódásra.
5. ellennyomás
Kissé növelje az ellennyomást, tegye sűrűbbé az olvadékot, csökkentse a belső üregeket, kissé javítsa a zsugorodási nyomokat. Azonban ne legyen túl magas, mert különben túl nagy lesz a hőmérséklet-emelkedés.
II. Kapu-, futó- és formaszerkezet optimalizálása
A kaput a mélyedéshez a lehető legközelebb kell elhelyezniBOSS Az oszlopokhoz és a vastag bordákhoz vigyen fel ragasztót a közelben, hogy a tartónyomás közvetlenül elérje a vastag -falú területet; a ragasztó nagy távolságból történő felhordása jelentős nyomásveszteséget eredményez.
Növelje a kapu átmérőjét / Csökkentse a kapu fagyási idejétA kiskapu gyorsan megszilárdul, így lehetetlenné teszi a nyomás fenntartását a folyamatos tápláláshoz; nagy autóalkatrészekhez általában legyező alakú-kapukat, merülőkapukat és melegcsatornás kapukat használnak.
A kipufogórendszer optimalizálásaA vastag{0}}falú területen a beszorult levegő mélyedéseket és buborékokat képez; az erősítő szalagok végén és a vastag szakaszokon légtelenítő hornyokat kell kialakítani.
A hűtővíz rendszer optimalizálásaA vastag -falú terület növeli a vízcsatornákat, a vízcsatornák pedig közel vannak az üreghez, csökkentve a vastag és vékony területek közötti hőmérséklet-különbséget, és elkerülhető a túlzott helyi túlmelegedés és összehúzódás; a BOSS oszlop elsőbbséget élvez a feldolgozásnálVíz-blokkolólap, szökőkúthűtés.
Kerülje a helyi hőfelhalmozódástA formamag éles sarkai és vastag részei hajlamosak a hő felhalmozódására. Ezért berillium réz betéteket kell használni a hőelvezetés felgyorsítása érdekében.
III. Termékszerkezet tervezése
Az autóipari műanyag alkatrészek hibáinak leggyakoribb oka: a falvastagság hirtelen változása.
1. Egyenletes falvastagság, a falvastagság különbsége 20%-nál kisebbre szabályozva;
2. Bordavastagság A fő falvastagság 0,6-0,7-szerese vagy annál kisebb (ezen a ponton túl a borda hátsó része hajlamos a benyomódásra);
3. BOSS oszlop:
o Ne legyen tömör vastag oszlop;
o Az oszlop gyökerét besüllyeszteni vagy kiüríteni (húst lopni);
o Növelje a sugarat a gyökérnél és csökkentse a helyi vastagságot;
4. A vastag kiemelkedések, a megvastagodott területek közvetlenül ellopják az anyagot a hátulról (ürítse ki), eltávolítva a vastag húst a forrásból.
Iparági tapasztalat: Az A megjelenésű alkatrészeknél, ha vastag bordák vagy BOSS vannak a hátoldalon, a hús ellopásával önmagában nehéz teljesen kiküszöbölni a zsugorodási nyomokat a gép beállításakor.

Autóipari elülső{0}}keret
IV. Az anyag irányának beállítása
1. Ugyanilyen körülmények között: A kristályos anyagok (PP, PA, POM) sokkal jobban zsugorodnak, mint a nem-kristályos anyagok (ABS, PC), és hajlamosabbak a benyomódásra;
2. Üvegszálak és ásványi töltőanyagok hozzáadása csökkentheti a formázás zsugorodási sebességét és enyhítheti a bemélyedést;
3. Alacsony-zsugorodási fokozat kiválasztása;
4. A túlzott újrahasznosított anyagok aránya az olvadéksűrűség ingadozásához és instabil zsugorodási nyomokhoz vezet. Szigorúan szabályozza a keverési arányt.
V. Gyors vizsgálati sorrend
Ellenőrizze, hogy a behúzás helyzete megfelel-e a hátsó bordáknak/oszlopoknak/vastag szakaszoknak → Határozza meg, hogy tipikus vastag{0}}fal bemélyedésről van-e szó
Növelje a tartási nyomás idejét és növelje a tartási nyomást a teszteléshez (prioritás)
Finom-hangolja a forma- és anyaghőmérsékletet, optimalizálja a V/P kapcsolási pontot
Ellenőrizze, hogy a kapu távolsága és mérete megfelelő-e
Ellenőrizze, hogy a kipufogó a vastag pozícióban rossz-e
Ha a fenti módszerek nem hatékonyak: értékelje ki a formamódosítást (kapu méretének növelése, betéthűtés hozzáadása) vagy a termék húslopását
- Bemélyedés (behúzás): A felület befelé homorú, lyukak nélkül, a vastag rész külső oldalán;
- Vákuumbuborék: Belső üreg a fröccsöntött részen, amely a felület összeomlásakor erősen előfordul, többnyire az elégtelen tartónyomás + túlzott falvastagság miatt. A kezelési megközelítés ugyanaz.


